
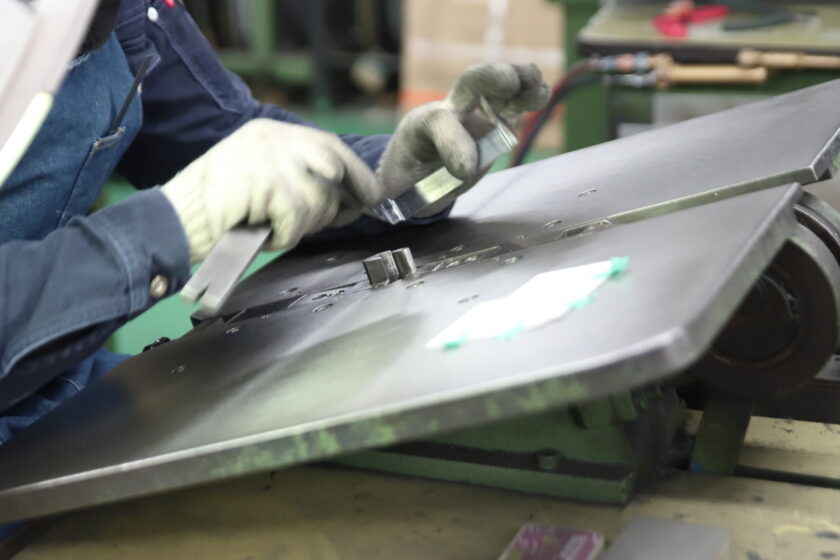
【職人の手技】ミリ単位の精度を生む「刃曲げ」と補強サン(補強桟)のこだわり
「型紙に合わせて刃物を正確に曲げるには、どのような技術が必要なのか?」
「抜型が裁断時の圧力で歪んだり広がったりしないのはなぜだろう?」
前回の「データ作成・下準備編」に引き続き、今回は抜型製作の核心部である「曲げ加工」と「補強サンの組み込み」の工程をご紹介します。熟練職人の手作業による繊細なアプローチが、製品の耐久性と高い寸法精度を支えています。
1. 職人の感覚と技が光る!型紙に合わせた「刃曲げ」と「擦り合わせ」
まっすぐに矯正した鋼材(刃物材料)を、型紙の外周に沿って1箇所ずつ正確に曲げていくのが「フォーミング(曲げ加工)」の工程です。
- 型紙の外周に合わせた精密な曲げ:
直線から複雑なアール(曲線)まで、型紙の外周に刃先をぴったりと当てがいながら、いかに誤差なく精度高く曲げられるかが職人の腕の見せ所です。 - 10%の余長を削り出す「擦り合わせ」:
材料をカットした段階では、寸法に約10%の余裕(マージン)を持たせてあります。曲げ加工が完了した時点で、この余剰部分(2〜3%など残った端面)を専用の工具で細かく調整しながら削り合わせ、端面同士を隙間なくぴったりと突き合わせます。
ミクロン単位の感覚を指先で確かめながら行うこの作業によって、継ぎ目の目立たない美しく精密な刃型の骨組みが完成します。
2. 100mm未満でも妥協しない!「補強サン(補強桟)」の調整と役割
刃型をそのままプレス機(クリッカー等)で叩くと、裁断時の強力な圧力によって型の内側に歪みや外開きが生じてしまいます。それを防ぐために不可欠なのが、型の内側に架け渡す構造体「補強サン(補強桟)」です。
| 工程・要素 | 職人のこだわりと作業内容
|
|---|---|
| 専用カットマシンでの微調整 | 補強サンの材料を荒切りした後、専用のマシンで細かく削り出し、刃型の内側に寸分の狂いもなく「ピタッ」とはまるサイズに調整します。 |
| 補強材を入れる判断基準 | 一般的には大きめの型に入れる補強材ですが、弊社では外寸100mm未満の比較的小さな抜型であっても、形状や寸法に応じて補強サンを投入します。どの位置に何本入れるかは、プレス時の負荷を見極める職人の経験と判断にかかっています。 |
3. 歪みを極限まで防ぐ「仮溶接」から「本溶接」へのステップ
補強サンと刃型を固定する溶接工程でも、熱による歪み(変形)を出さないための細やかな配慮が行われています。
- 型紙から外しての仮止め(点付け溶接):
型紙から一度外し、歪みが発生していないかを確認しながら、補強サンの接合部を点付けで順番に仮溶接していきます。 - 対角順での本溶接:
一箇所に熱が集中して型が歪むのを防ぐため、片側を溶接したら反対側を溶接するというように、交互にバランスよく本溶接を進めます。補強サンの本数が多い複雑な型ほど溶接箇所も増えますが、手順を守り丁寧に固定します。 - 継ぎ目の本溶接と研磨:
刃の突き合わせ部分も確実に本溶接を行い、一体化させます。その後、グラインダー等で溶接箇所を滑らかに削り落とし、作業者が扱った際に怪我をしないよう安全面にも配慮します。
まとめ:精度と耐久性を両立させる職人の「見極め」
どれほど良い材料を使っても、曲げの精度や補強サンの入れ方が不適切であれば、すぐに寸法が狂ったり型が破損したりしてしまいます。「100mm未満でも負荷を見極めて補強を入れる」「熱歪みを出さないように段階を踏んで溶接する」といった職人のこだわりが、長く安心して使える抜型を生み出しています。
次回は、多くの現場で問題となる「裁断時のトラブル(生地の引っかかり・製品の傷)を防ぐための仕上げ・品質管理の秘密」について解説いたします。


コメント